Découvrez comment SMC met en œuvre le concept d'usine 4BAR pour améliorer la visibilité, optimiser la consommation d'air comprimé et identifier de nouvelles opportunités de gain d'efficacité.
 Par Mário Jakubec, Facility and Development Manager, SMC République tchèque
SEPTEMBRE 2026
L'air comprimé est souvent l'un des services techniques les plus importants dans une usine de fabrication, mais il fait rarement l'objet d'une analyse aussi approfondie que les processus de production, les performances des machines ou la consommation d'énergie.
Les principes « 4BAR » sont déjà mis en œuvre dans certaines usines de fabrication de SMC.
Au sein du site de production central européen de SMC à Vyškov, en République tchèque, nous avons appliqué cette approche à notre propre environnement de production afin de mieux comprendre comment l’air comprimé était utilisé, où se produisaient les pertes et quelles étaient les possibilités d’amélioration.
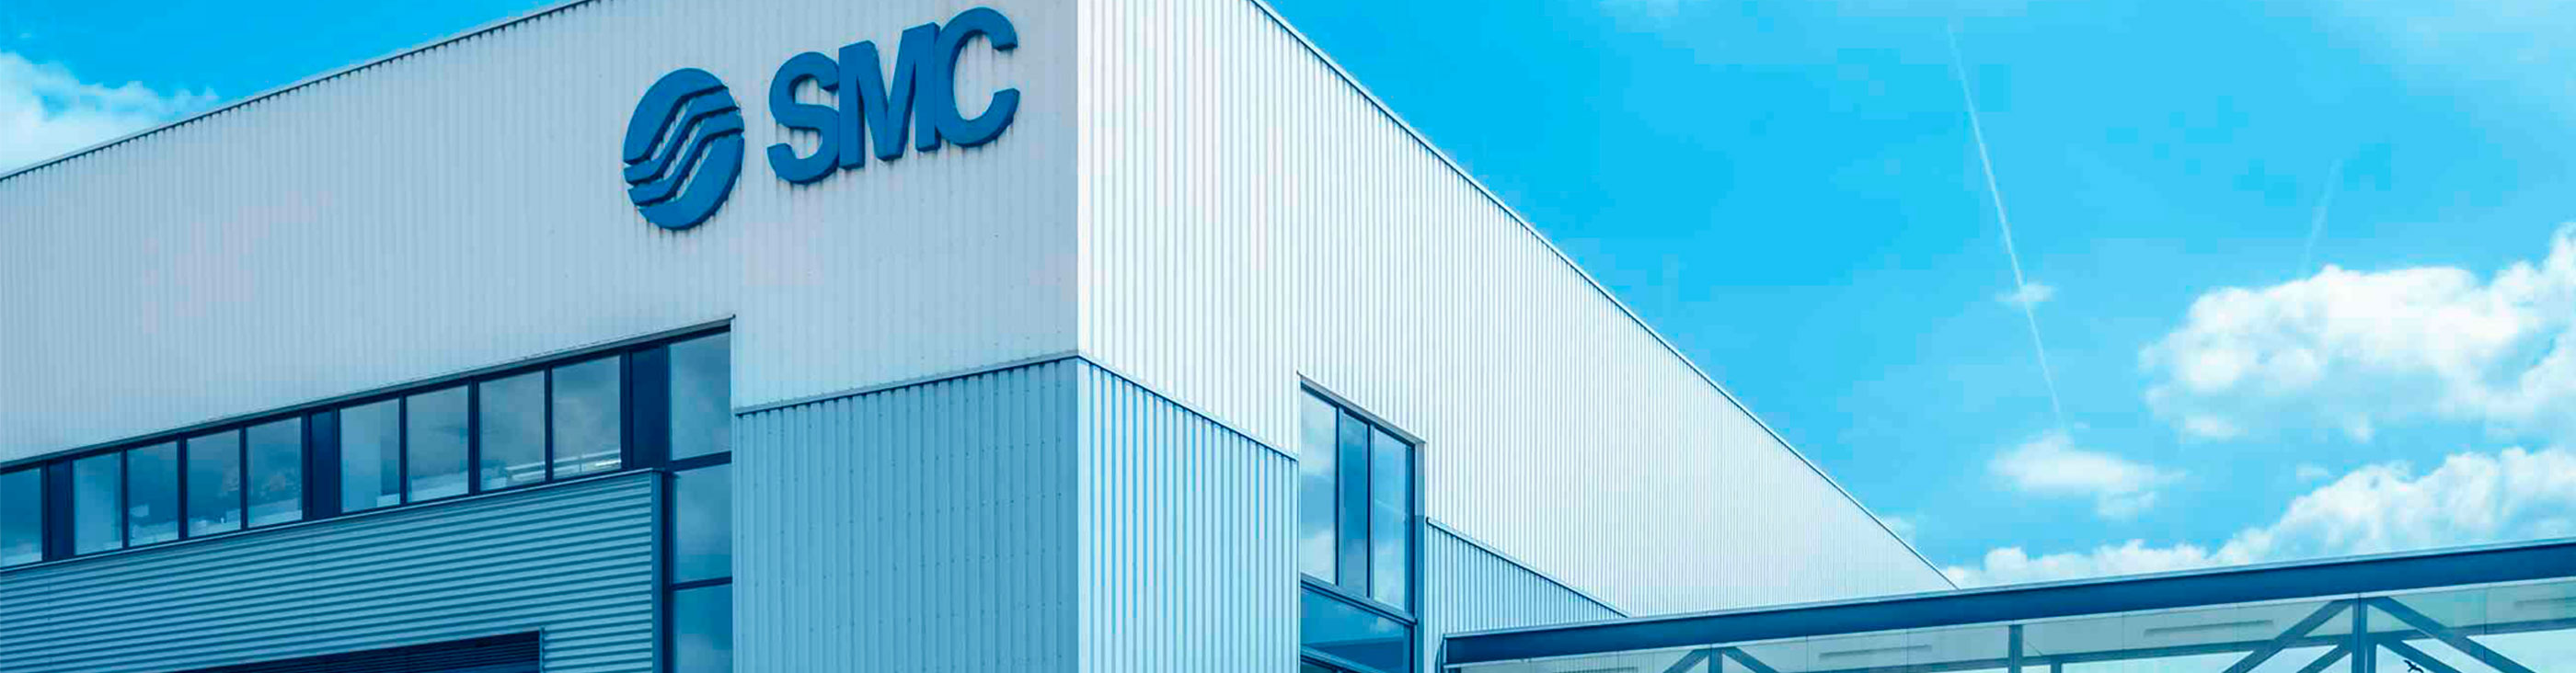 Le site de production de SMC à Vyškov, en République tchèque
En combinant mesure, analyse et optimisation continue, nous avons transformé la consommation d’air comprimé en données visibles et mesurables, puis nous avons utilisé ces informations pour favoriser un fonctionnement plus efficace de l’usine.
En quoi consiste le parcours vers une usine « 4BAR » ?
Le concept d’usine « 4BAR » est souvent associé à la réduction de la pression. Cependant, cette approche va bien au-delà d’une simple baisse de pression.
L’un des premiers objectifs consistait à déterminer quelles machines pouvaient fonctionner de manière fiable à 0,4 MPa (4 bar), quelles applications nécessitaient des technologies d’appoint, telles que des surpresseurs, et lesquelles n’étaient pas encore prêtes pour la conversion.
Mesurer avant d’améliorer
Conformément au principe « Des données plutôt que des hypothèses », la première étape a consisté à établir une compréhension claire de la manière dont l’air comprimé était utilisé dans l’ensemble de l’usine.
Pour ce faire, nous avons identifié 70 machines présentant le plus grand potentiel d’analyse et d’amélioration. Des équipements de surveillance sont actuellement en cours d’installation sur 54 d’entre elles. Cela a permis d’obtenir une visibilité sur 77 % des équipements inclus dans cette phase du projet.
Les données recueillies ont permis à nos techniciens de comparer les niveaux de consommation, d’identifier les écarts et de vérifier si les pressions de service étaient adaptées à chaque application. Plus important encore, elles ont fourni les informations nécessaires pour prendre des décisions fondées sur des faits plutôt que sur des hypothèses.
Architecture de surveillance évolutive
À mesure que la couverture de la surveillance s'étendait, la communication sans fil a été adoptée afin de simplifier le déploiement dans l'ensemble de l'atelier d'usinage.
Par rapport à une installation câblée classique, cette solution a permis d'éviter la pose d'environ 4 000 mètres de câbles, ce qui a réduit les coûts de mise en œuvre d'environ 10 000 € et permis d'économiser environ 128 heures de travail d'installation.
Il en a résulté une architecture de surveillance évolutive, capable d'être étendue efficacement au sein d'un environnement de production en activité.
Air Management System : transformer les données en actions concrètes
Outre le fait de favoriser l'optimisation à long terme, la surveillance continue offre de précieuses capacités de diagnostic en mettant immédiatement en évidence les conditions de fonctionnement anormales.
Chez SMC Vyškov, le système de gestion de l'air (Air Management System) a détecté une multiplication par sept de la consommation d'air comprimé sur une machine CNC. En analysant les données disponibles, l'équipe a rapidement identifié la cause première : une vanne d'alimentation défectueuse.
Le problème a été résolu en environ une heure, évitant ainsi des pertes inutiles d’air comprimé qui auraient pu passer inaperçues pendant une longue période.
Cet exemple illustre l’un des principaux atouts de notre système de gestion de l’air et de l’approche « 4BAR factory » : transformer l’air comprimé, qui n’est qu’un service invisible, en une ressource mesurable et contrôlable.
Une pression plus faible, des performances identiques
Dans les environnements industriels, il est courant que les machines fonctionnent à des pressions plus élevées que nécessaire. Chaque bar supplémentaire inutile augmente la demande énergétique imposée à la salle des compresseurs, fait grimper les coûts d’exploitation et exerce une contrainte supplémentaire sur l’infrastructure d’air comprimé.
En analysant les données recueillies lors de la phase de surveillance, nous avons pu déterminer la pression minimale requise pour un fonctionnement fiable. Les résultats ont montré que 52 des 70 machines sélectionnées pouvaient fonctionner à une pression inférieure à 0,5 MPa, ce qui représente 74 % des équipements concernés par cette phase du projet.
Prenons l’exemple des centres d’usinage produisant l’actionneur pneumatique de la Série MB de SMC. L’évaluation des conditions de fonctionnement a confirmé que les performances du processus pouvaient être maintenues à des pressions comprises entre 0,4 et 0,5 MPa au lieu des 0,6 MPa initialement prévues, ce qui a permis de réduire la consommation d’air comprimé jusqu’à 25 %.
Ces résultats ont confirmé un principe clé du concept d’usine « 4BAR » : la pression de service doit être déterminée par les exigences réelles du processus plutôt que par des conventions ou des réglages historiques.
 Les données d'analyse ont été recueillies pendant le fonctionnement normal de la machine
Élimination des consommations inutiles pendant les périodes d’inactivité
Les données de surveillance ont également révélé une consommation d’air comprimé lorsque les équipements n’étaient pas en phase de production active.
Sur certaines machines à commande numérique (CNC), l’alimentation en air comprimé se poursuivait pendant les périodes d’inactivité, alors qu’il n’y avait aucune demande liée au processus. Pour remédier à cela, une vanne d’arrêt automatisée a été mise en place afin de couper l’alimentation en air dès que la machine ne fonctionne pas.
Cette optimisation a permis de réduire la consommation d’air comprimé d’environ 75 000 m³ par an.
Une opportunité similaire a été identifiée sur une autre machine, où une fonction de soufflage d’air de la sonde fonctionnait en continu, quel que soit l’état de la machine. En reliant directement le soufflage d’air à la séquence de la machine, l’air comprimé n’est consommé que lorsque la fonction est nécessaire, ce qui génère des économies supplémentaires d’environ 108 800 m³ par an.
Ces exemples démontrent l’importance de comprendre non seulement comment l’air comprimé est utilisé pendant la production, mais aussi comment il est consommé lorsque la production n’a pas lieu.
Conception pour 4 bar
Le projet ne se limite pas à l'optimisation des équipements existants. SMC Vyškov prévoit d'ores et déjà une pression de service de 0,4 MPa lors de la définition des spécifications des nouvelles machines, ce qui permet de garantir que les futurs investissements s'inscrivent dès le départ dans les principes du concept d'usine « 4BAR ».
Transformer l'expérience en données concrètes
Bon nombre des défis relevés chez SMC Vyškov sont identiques à ceux auxquels sont confrontés les sites de production du monde entier.
En appliquant les principes « 4BAR » au sein de nos propres opérations, nous acquérons une expérience pratique dans les mêmes conditions de production que celles auxquelles nos clients sont confrontés au quotidien.
Ce projet démontre que des économies durables d’air comprimé sont souvent réalisées grâce à la mesure, à l’analyse et à l’amélioration continue plutôt qu’à des investissements majeurs. Plus important encore, cela nous permet d’accompagner nos clients avec des solutions qui ont été testées, validées et éprouvées dans notre propre environnement de production.


