Upptäck hur SMC tillämpar fabrikskonceptet 4BAR för att förbättra synligheten, optimera användningen av tryckluft och identifiera nya möjligheter till effektivisering.
 Av Mário Jakubec, Facility and Development Manager, SMC Tjeckien
SEPTEMBER 2026
Tryckluft är ofta en av de viktigaste resurserna i en tillverkningsanläggning, men den ifrågasätts sällan på samma sätt som produktionsprocesser, maskinprestanda eller energiförbrukning.
Principerna för ”4BAR-fabriken” tillämpas redan vid utvalda anläggningar. Vid SMC:s europeiska produktionsanläggning i Vyškov i Tjeckien tillämpade vi metoden i vår egen produktionsmiljö för att bättre förstå hur tryckluft användes, var förluster uppstod och vilka möjligheter till förbättringar som fanns.
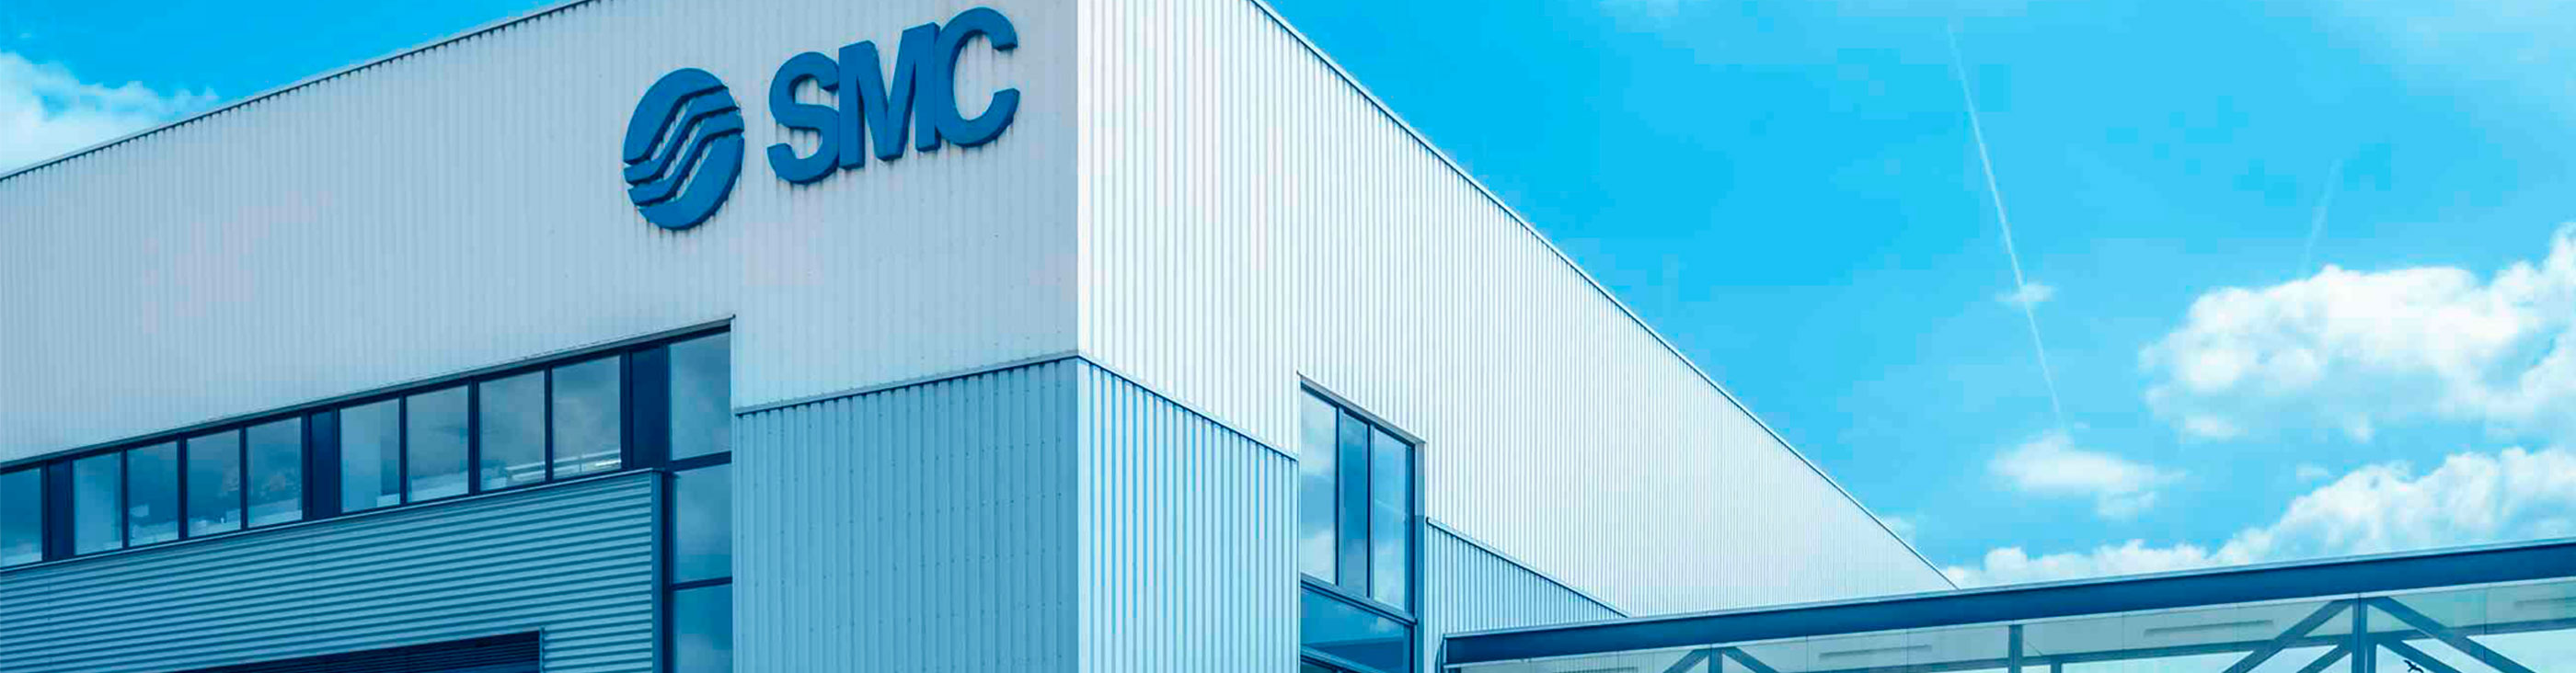 SMC:s produktionsanläggning i Vyškov, Tjeckien
Genom att kombinera mätning, analys och kontinuerlig optimering omvandlade vi förbrukningen av tryckluft till synliga, mätbara data och använde dessa insikter för att främja en effektivare fabriksdrift.
Vad resan mot en ”4BAR-fabrik” innebär
Konceptet med en 4BAR-fabrik förknippas ofta med trycksänkning. Tillvägagångssättet sträcker sig dock långt bortom att bara sänka trycket.
Ett av de första målen var att kartlägga vilka maskiner som kunde köras tillförlitligt vid 0,4 MPa (4 bar), vilka tillämpningar som krävde kompletterande teknik – exempelvis tryckförstärkare – och vilka som ännu inte var redo för en omställning.
Mätning före förbättring
Med utgångspunkten ”data snarare än antaganden” var det första steget att skapa en tydlig bild av hur tryckluft användes i hela fabriken.
För att uppnå detta identifierade vi 70 maskiner med störst potential för analys och förbättring. Övervakningsutrustning installeras för närvarande på 54 av dessa. Detta gav insyn i 77 % av den utrustning som omfattas av denna fas i projektet.
Den insamlade datan gjorde det möjligt för våra tekniker att jämföra förbrukningsnivåer, identifiera avvikelser och kontrollera om drifttrycket är lämpligt för varje enskild tillämpning. Framför allt gav det det underlag som krävdes för att fatta beslut baserade på fakta snarare än antaganden.
Skalbar övervakningsarkitektur
I takt med att övervakningstäckningen utökades infördes trådlös kommunikation för att förenkla driftsättningen i hela verkstaden.
Jämfört med en konventionell trådbunden installation innebar lösningen att behovet av cirka 4 000 meter kabel eliminerades, vilket sänkte implementeringskostnaderna med omkring 10 000 euro och sparade cirka 128 timmars installationsarbete.
Resultatet blev en skalbar övervakningsarkitektur som effektivt kan byggas ut i en pågående produktionsmiljö.
Air Management System: från data till handling
Utöver att stödja långsiktig optimering erbjuder kontinuerlig övervakning värdefulla diagnostiska möjligheter genom att omedelbart synliggöra avvikande driftsförhållanden.
Hos SMC Vyškov upptäckte Air Management System en sjudubbling av tryckluftsförbrukningen vid en CNC-maskin. Genom att analysera tillgängliga data kunde teamet snabbt identifiera grundorsaken: en defekt matningsventil.
Problemet åtgärdades på ungefär en timme, vilket förhindrade onödiga tryckluftsförluster som annars hade kunnat förbli oupptäckta under lång tid.
Detta exempel visar en av de främsta styrkorna hos vårt Air Management System och konceptet ”4BAR factory”: att förvandla tryckluft från en osynlig resurs till något mätbart och kontrollerbart.
Lägre tryck, samma prestanda
I industriella miljöer är det vanligt att maskiner arbetar med högre tryck än nödvändigt. Varje onödig extra bar ökar energibehovet som ställs på kompressorrummet, höjer driftskostnaderna och belastar tryckluftsinfrastrukturen ytterligare.
Genom att analysera data som samlades in under övervakningsfasen kunde vi verifiera det lägsta tryck som krävs för tillförlitlig drift. Resultaten visade att 52 av de 70 utvalda maskinerna kunde arbeta under 0,5 MPa, vilket motsvarar 74 % av utrustningen som ingår i denna fas av projektet.
Ett exempel var bearbetningscentra som tillverkade SMC:s MB-serie pneumatiska ställdon. Utvärdering av driftsförhållandena bekräftade att processprestandan kunde bibehållas vid tryck mellan 0,4 och 0,5 MPa istället för de ursprungliga 0,6 MPa, vilket minskade tryckluftsförbrukningen med upp till 25 %.
Resultaten bekräftade en nyckelprincip i 4BAR-fabrikskonceptet: driftstrycket bör bestämmas av faktiska processkrav snarare än konventioner eller historiska inställningar.
 Analysdata samlades in under normal maskindrift.
Eliminering av onödig förbrukning under stilleståndsperioder
Övervakningsdata visade att tryckluft förbrukades även när utrustningen inte var i aktiv produktion.
På vissa CNC-maskiner fortsatte tryckluftstillförseln under stilleståndsperioder, trots att inget processbehov förelåg. För att åtgärda detta installerades en automatisk avstängningsventil som bryter lufttillförseln när maskinen inte är i drift.
Denna optimering minskade förbrukningen av tryckluft med cirka 75 000 m³ per år.
En liknande möjlighet identifierades vid en annan maskin, där en funktion för luftblåsning av mätprober var igång kontinuerligt, oavsett maskinens status. Genom att koppla luftblåsningen direkt till maskinens arbetscykel förbrukas tryckluft endast när funktionen faktiskt behövs, vilket ger ytterligare besparingar på cirka 108 800 m³ per år.
Dessa exempel visar hur viktigt det är att förstå inte bara hur tryckluft används under produktion, utan även hur den förbrukas när ingen produktion pågår.
Design för 4 bar
Projektet begränsar sig inte till att optimera befintlig utrustning. SMC Vyškov anger redan ett arbetstryck på 0,4 MPa när kraven för nya maskiner fastställs. Detta säkerställer att framtida investeringar från första början ligger i linje med principerna för ”4BAR-fabriken”.
Erfarenhet blir till bevis
Många av de utmaningar som hanteras hos SMC Vyškov är desamma som tillverkningsanläggningar världen över står inför.
Genom att tillämpa principerna för 4BAR-fabriken i vår egen verksamhet får vi praktisk erfarenhet under samma produktionsförhållanden som våra kunder möter varje dag.
Projektet visar att hållbara besparingar inom tryckluft ofta uppnås genom mätning, analys och ständiga förbättringar – snarare än genom stora investeringar. Framför allt gör det att vi kan erbjuda våra kunder lösningar som har testats, validerats och bevisats i vår egen tillverkningsmiljö.


